
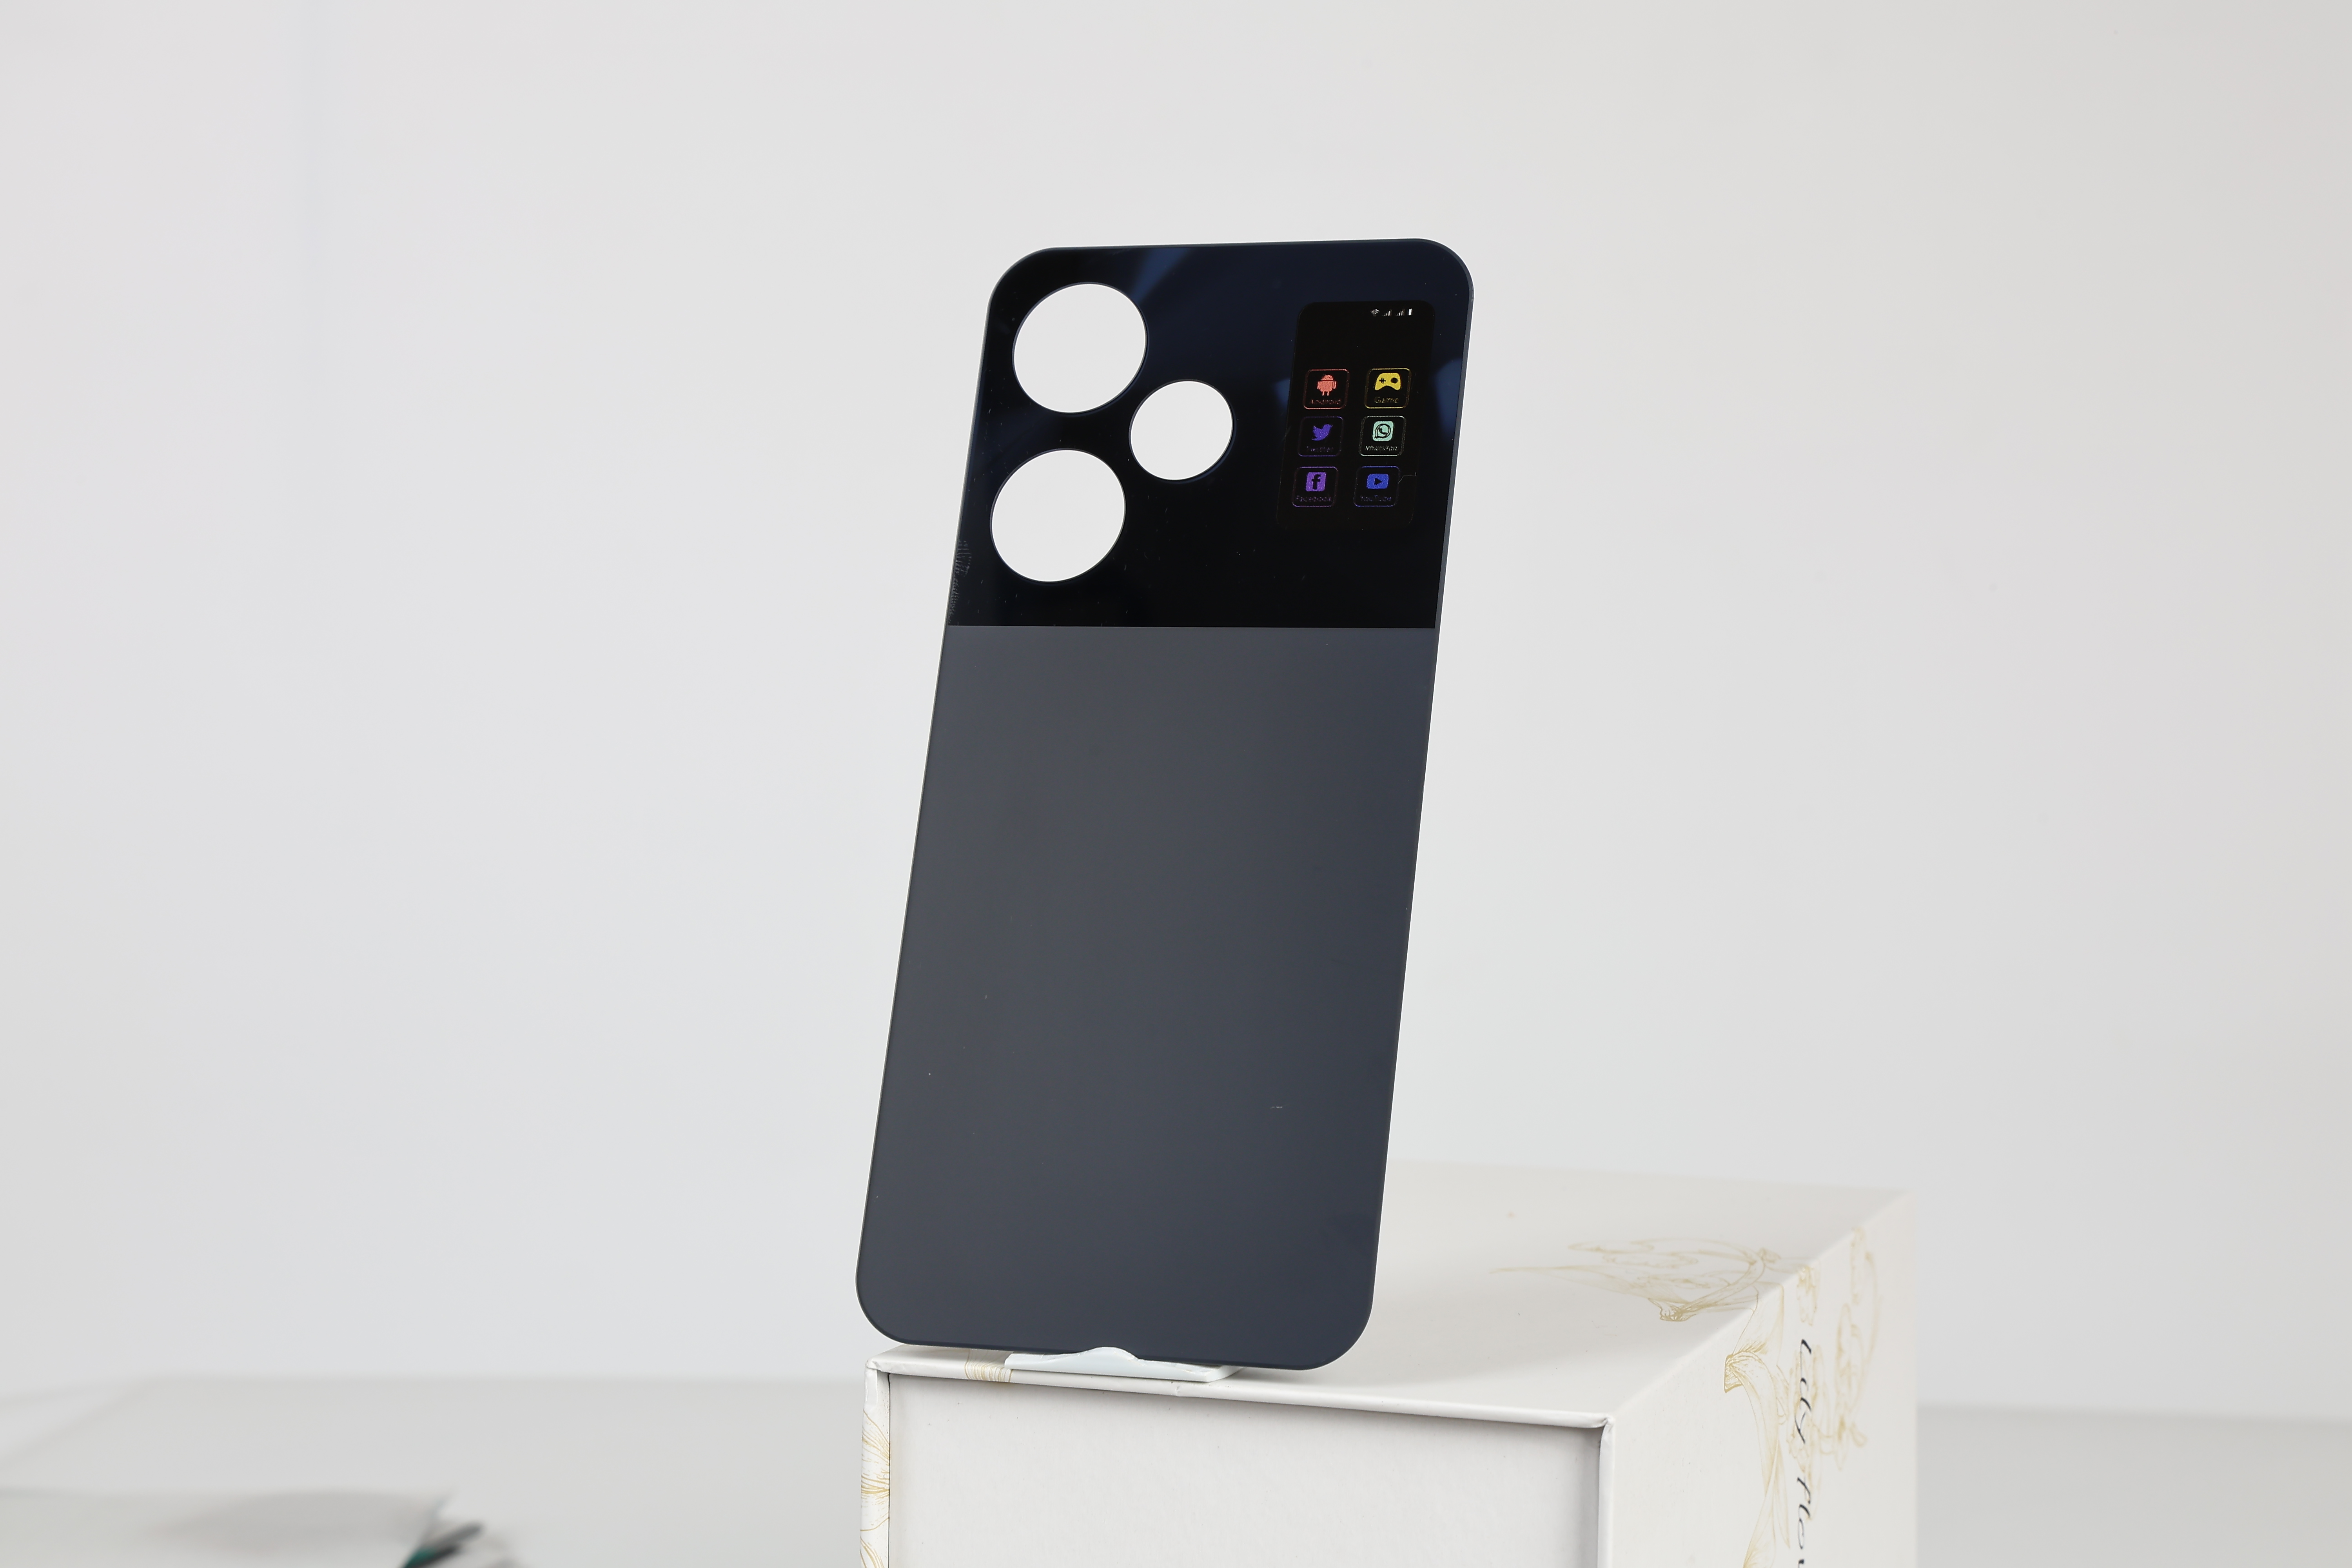
ag glass back cover: Anti-Glare Surface Treatment and Manufacturing Guide
Tutustu kemialliseen etsaamiseen, nanopinnoitteisiin ja laatustandardeihin heijastuksenestoisille lasilevyille B2B-valmistuksessa
Heijastuksenesto (AG) lasista on tullut yksi halutuimmista pintakäsittelyistä älypuhelinten takakansissa, tarjoten tunnistettavan mattaisen estetiikan yhdistettynä sormenjälkien kestävyyteen ja paranneeseen pitoon. B2B-ostajille — mukaan lukien OEM-valmistajat, mobiililaitteiden jakelijat ja kulutuselektroniikan brändit — AG-lasin valmistusprosessin, käytettävissä olevien pintakäsittelymenetelmien ja laadunvalvontastandardien ymmärtäminen on olennaista luotettavien ja suorituskykyisten takakannepaneelien löytämiseksi, jotka täyttävät sekä kuluttajien odotukset että tuotantokustannustavoitteet.
Mikä on AG-lasi?
AG-lasi, lyhenne sanoista heijastuksenestolasi, on erityisesti käsitelty lasipinta, joka on suunniteltu hajottamaan heijastunutta valoa, vähentäen näkyvää häikäisyä säilyttäen samalla korkean optisen kirkkaan. Toisin kuin tavallinen kiiltävä lasi, joka toimii peilimäisenä kirkkaassa valaistuksessa, AG-lasissa on mikrorakenteinen pinta — joka on luotu kemiallisen etsauksen, pinnoitteen pinnoittamisen tai mekaanisen teksturoinnin avulla — joka hajottaa tulevan valon useisiin kulmiin, poistaen tehokkaasti terävät heijastukset.
Älypuhelinten takakansissa AG-lasi tarjoaa kolme tärkeää etua: ensiluokkaisen mattapintaisen ulkonäön, joka erottaa laitteet perinteisistä kiiltävistä malleista, merkittävästi heikennetty sormenjälkien näkyvyys, joka pitää pinnan puhtaana koko päivän, sekä parannetun kosketusote, joka tekee puhelimesta mukavamman ja turvallisemman pitää kädessä. Nämä ominaisuudet ovat tehneet AG-lasisista takakanneista suosituimman valinnan lippulaivapuhelimille brändien kuten Apple (iPuhelin 11 Pro "matte glass"), Samsung, Huawei ja Xiaomi.
AG-lasi vs. tavallinen lasi vs. huurrettu lasi
Ostajat sekoittavat usein AG-lasin huurrelasiin, mutta ne eroavat perustavanlaatuisesti pintarakenteeltaan, valmistusmenetelmältään ja optiselta suorituskyvyltään. Alla oleva taulukko selkeyttää eroja:
| Omaisuus | AG Glass | Tavallinen lasi | Frosted Glass |
|---|---|---|---|
| Pintakäsittely | Kemiallinen etsaus tai nanopinnoite | Kiillotettu, ei käsittelyä | Hiekkapuhallus tai happoetsaus |
| Pinnan tekstuuri | Mikroskaala epäsäännöllinen (0,05–0,3 μm) | Sileä, peilimäinen | Makrotason karkea (1–10 μm) |
| Valonläpäijyys | 90% – 95% | 92% – 96% | 70% – 85% |
| Sumutaso | 3% – 15% | < 1 % | 30% – 80% |
| Häikäisyjen vähentäminen | Erinomaista | Ei mitään | Hyvä (mutta sumea) |
| Sormenjälkien kestävyys | Korkea | Matala | Maltillinen |
| Taktiilinen tuntuma | Sileä matta, silkkinen | Liukas, liukas | Karkea, rakeista |
| Tulostusyhteensopivuus | UV-tulostus, yhteensopiva AG-kerroksen kanssa | UV-tuloste, erinomainen tarttuvuus | Rajoitetusti vedokset voivat näyttää epätasaisilta |
Ratkaiseva ero on pinnan teksturoinnin mittakaavassa. AG-lasi toimii mikrotasolla — sen pintaepäsäännöllisyydet ovat pienempiä kuin näkyvän valon aallonpituus — mikä mahdollistaa heijastusten hajottamisen vaarantamatta kuvan tarkkuutta. Huurrelasissa sen sijaan on paljon suurempia pintarakenteita, jotka luovat tarkoituksella läpinäkymättömän, hajanaisen ulkonäön. Puhelimen takakansien osalta AG-lasi on parempi valinta, kun vaaditaan sekä visuaalista selkeyttä (UV-tulostetuissa malleissa) että heijastuksenestoominaisuuksia.
AG-lasin pintakäsittelymenetelmät
Useat valmistusmenetelmät voivat tuottaa lasiin heijastuksenestovaikutuksen. Hoitomenetelmän valinta vaikuttaa hintaan, kestävyyteen, sumutasoon ja soveltuvuuteen tiettyihin laitesovelluksiin. Alla on kolme pääasiallista menetelmää, joita käytetään AG-lasisen takakannen valmistuksessa:
1. Kemiallinen etsaus (happoetsaus)
Kemiallinen etsaus on yleisimmin käytetty menetelmä AG-lasin valmistukseen suurissa määrissä valmistuksessa. Prosessissa lasipaneeli upotetaan happoliuokseen — tyypillisesti fluorivetyhappoon (HF), joka sekoitetaan rikkihappoon (H2SO4) — joka liuottaa valikoivasti mikroskooppisia määriä lasin pintaa ja luo tasaisen mikrorakenteen. Syövytyssyvyys, kesto ja happopitoisuus säätelevät suoraan lopullista sumun tasoa ja pinnan karheutta.
Keskeiset parametrit:
- Etsaussyvyys: 0,05 μm – 0,3 μm (säätelee sumun intensiteettiä)
- Käsittelylämpötila: 20°C – 35°C
- Upotusaika: 30 sekuntia – 5 minuuttia (vaihtelee halutun sumun mukaan)
- Syövytyksen jälkeinen puhdistus: Deionisoitu vesihuuhtelu + neutralointikylpy
Kemiallinen etsaus tuottaa pysyvän, hankautumista kestävän AG-pinnan, koska tekstuuri syntyy poistamalla materiaali eikä levittämällä pinnoitetta. Tämä tekee siitä erittäin kestävän ja kestävän kulumiselle päivittäisessä käsittelyssä. Se on suosittu menetelmä premium-luokan älypuhelinlasisuojissa , joissa pitkäaikainen pintakestävyys on ratkaisevan tärkeää.
2. Nanopinnoite (pyörivä pinnoite / spraypinnoite)
Nanopinnoite levittää ohuen kerroksen (tyypillisesti 50–200 nm) piidioksidi- tai fluoripolymeeripohjaisia hiukkasia lasin pinnalle luodakseen heijastuksenestovaikutuksen. Pinnoite voidaan levittää pyörivällä pinnoitteella (litteillä paneeleilla) tai spray-pinnoitteella (kaarevilla tai epäsäännöllisillä muodoilla). Kerrostumisen jälkeen pinnoite kovettuu korkeissa lämpötiloissa (80°C – 150°C) kestäväksi ja läpinäkyväksi kalvoksi.
Nanopinnoite tarjoaa etuja tuotannon joustavuudessa — sumutasoa voidaan säätää tarkasti säätämällä hiukkaskokoa ja pinnoitteen paksuutta — ja se voidaan yhdistää yhdessä käyttövaiheessa lisätoiminnallisiin kerroksiin, kuten sormenjälkivastaisiin (AF) oleofobisiin pinnoitteisiin. Nanopinnoitetut AG-pinnat ovat kuitenkin yleensä vähemmän naarmuuntumattomia kuin kemiallisesti etsatut, koska heijastuksenesto tapahtuu pinnoitteessa eikä itse lasialustassa.
3. AG + AF yhdistetty hoito
Monet huippuluokan AG-lasiset takakannet käyttävät kaksivaiheista prosessia: kemiallista etsausta pohjan heijastuksenestotekstuurille, minkä jälkeen painetaan tai suihkutetaan sormenjälkiä estävällä (AF) oleofobisella pinnoitteella. AF-pinnoite täyttää etsatun pinnan mikroontelot, vähentäen pintaenergiaa ja aiheuttaen öljyjen ja hien helmiä leviämisen sijaan, mikä parantaa merkittävästi tahranvastusta ja helpottaa pinnan puhdistusta.
Kemiallinen etsaus
Pysyvä mikrorakenne happokäsittelyllä. Korkein kestävyys ja kulutuskestävyys.
Paras: Suurille premium-laitteille
Nanopinnoite
Tarkka sumujen hallinta hiukkaskerrostumisen avulla. Joustava prototyyppien ja räätälöityjen speksien tekemiseen.
Paras: Räätälöidyt ja keskitasoiset tuotteet
AG + AF yhdistetty
Etsattu AG-pinta oleofobisella pintakerroksella. Maksimaalinen sormenjälki- ja tahrankestävyys.
Paras: Lippulaiva- ja premium-malleihin
AG Lasisen takakannen valmistusprosessi
AG-lasisen takakannen valmistaminen vaatii useita tarkkoja valmistusvaiheita. Jokainen vaihe vaatii erikoislaitteita ja tiukkaa laadunvalvontaa, jotta tuotanto olisi tasaista eri tuotantoerissä. Koko prosessi etenee tyypillisesti seuraavaa järjestystä:
Vaihe 1: Lasin leikkaus ja muotoilu
Raakalasi- tai alumiiniosilikaattilasilevyt leikataan laitekohtaisiin mittoihin CNC-tarkkuusleikkauksella tai laserkirjoituksella. Kaarevien takakansien kohdalla lasi muotoillaan kuumataivutuksella lämpötilassa 600°C – 750°C tarkkuusmuoteissa.
Vaihe 2: Reunojen kiillotus (2.5D / 3D)
CNC-reunojen hionta ja kiillotus muodostavat sileät, pyöristetyt reunat — tyypillisesti 2,5D-kaaret tai täydelliset 3D-kaarevat reunat — jotka vastaavat laitteen rungon muotoa. Tämä vaihe estää lohkeamisen ja varmistaa saumattoman siirtymän lasin ja puhelimen rungon välillä.
Vaihe 3: Kemiallinen vahvistaminen (temperointi)
Muotoiltu lasi karkaistaa ioninvaihtoa sulassa kaliumsuolakylvyssä (KNO3) lämpötilassa 380°C – 420°C 4–8 tunnin ajan. Tämä prosessi korvaa pienemmät natriumionit suuremmilla kaliumioneilla lasin pinnalla, jolloin syntyy puristusjännityskerros, joka merkittävästi lisää iskunvastusta ja saavuttaa 9H-kovuuden.
Vaihe 4: AG-pintakäsittely
Karkaistu lasi käsitellään valitulla AG-käsittelyllä — kemiallinen etsaus, nanopinnoite tai yhdistetty AG+AF — jolloin saadaan heijastusta estävä mikrorakenne. Etsausparametrit kalibroidaan huolellisesti tavoitesumun saavuttamiseksi (tyypillisesti 3 %–12 % takakansille).
Vaihe 5: UV-tulostuksen ja suunnittelun sovellus
Räätälöidyt mallit, logot, liukuvärit ja kuviot tulostetaan AG-lasipaneelin sisäpinnalle korkearesoluutioisilla UV-tasotulostimilla (1440 dpi tai enemmän). AG-tekstuuri on ulospäin, kun taas painettu kuvio näkyy lasin läpi mahdollisimman vähäisellä vääristymää.
Vaihe 6: Liiman levitys, leikkaus ja laadunvalvonta
AB-kaksipuolista optista liimaa levitetään sisäpinnalle, ja kameran reiän / anturin leikkaukset tehdään tarkalla CNC-porauksella. Jokainen yksikkö käy läpi laaduntarkastuksen , mukaan lukien visuaalisten vikatarkastus, sumumittaus, tarttumatestaus ja pudotustestaus.
Keskeiset laatuvaatimukset AG:n lasikansien Eritelmät
Arvioidessaan AG-lasisia takakansitoimittajia B2B-ostajien tulisi pyytää yksityiskohtaiset tekniset tiedot, jotka kattavat seuraavat kriittiset parametrit:
AG Glassin takakannen tekniset Eritelmät
Lasityyppi
Aluminosilikaatti / sooda-kalkkikarkaistu
Kovuus
9H (kynän kovuustesti)
Paksuusalue
0,5 mm – 1,1 mm
Valonläpäijyys
90% – 95%
Sumutaso
3 % – 15 % (muokattavissa)
Gloss (60°)
50 – 110 GU (säädettävissä)
Pinnan karheus (Ra)
0,05 μm – 0,3 μm
AF-pinnoite (valinnainen)
Veden kontakti kulma ≥ 110°
Liima
AB-kaksipuolinen optinen liima
Drop Test Standardi
1,0 m – 1,5 m teräslevylle
Pintakäsittelymenetelmän vertailu
Oikean AG-käsittelymenetelmän valinta riippuu kohdemarkkinasta, tuotantovolyymista, kustannusbudjetista ja suorituskykyvaatimuksista:
| Kriteerit | Kemiallinen etsaus | Nanopinnoite | AG + AF yhdistetty |
|---|---|---|---|
| Naarmukestävyys | Erinomainen (pysyvä tekstuuri) | Kohtalainen (pinnoite voi kulua) | Hyvä (etsattu pohja + pintalakka) |
| Sumun johdonmukaisuus | Korkea (hallittu kylpyllä) | Korkea (paksuuden mukaan) | Korkea |
| Anti-Fingerprint | Maltillinen | Hyvä | Erinomaista |
| Tuote-kustannus | Keskiverto | Keski-matala | Keski-korkea |
| UV-tulostuksen yhteensopivuus | Hyvä (painatus sisäpinnalle) | Hyvä | Hyvä (tulosta ennen AF-pinnoitetta) |
| Toimitusaika (per erä) | 7–12 arkipäivää | 5–10 arkipäivää | 10–15 arkipäivää |
B2B-hankinta: AG:n lasitakakannen valmistajien arviointi
Oikean valmistuskumppanin valinta AG-lasikansien osalta vaatii huolellista teknisen kyvykkyyden, tuotannon johdonmukaisuuden ja viestinnän luotettavuuden arviointia. Yleisten lasikuorien toimittajien standardikriteerien lisäksi AG-lasin tuotanto vaatii lisätarkastelua useilla osa-alueilla:
AG-hoitokyky
Käyttääkö tehdas omaa etsauslinjaa ja pinnoituslaitteitaan? Oma AG-prosessointi takaa paremman laadunvalvonnan ja nopeamman käsittelyn verrattuna käsittelyn ulkoistamiseen kolmannelle osapuolelle. Pyydä tehdaskierrosta tai laitoksen vahvistusta.
Sumu- ja kiilto-yhtenäisyys
Pyydä sumumittarin ja kiiltomittarin testiraportteja tuotantonäytteistä. Tasaiset sumutasot (± 2 % eri erissä) viittaavat hyvin hallittuihin etsaus- tai pinnoitusprosesseihin. Epäjohdonmukainen sumu aiheuttaa näkyvää vaihtelua yksiköiden välillä samassa järjestyksessä.
AF-pinnoitteen kestävyys
Jos AG+AF-käsittely on määritelty, testaa oleofobisen pinnoitteen kestävyys teräsvillahiontalla (ASTM F735) ja sormenjälkisimulaatiotesteillä. Laadukkaat tarkennuspinnoitteet pitävät veden kontaktikulman yli 100° 5 000+ pyyhkimiskierroksen jälkeen.
Sertifioinnit ja vaatimustenmukaisuus
Varmista ISO 9001 -sertifiointi, RoHS-vaatimukset materiaaleille ja REACH-vaatimukset kemiallisten aineiden osalta, joita käytetään etsauksessa ja pinnoituksessa. Euroopan ja Pohjois-Amerikan markkinoita palvelevien valmistajien on täytettävä tiukat ympäristö- ja turvallisuusmääräykset.
AG-lasikansien yleiset sovellukset
AG-lasiset takakannet ovat käytössä monenlaisissa kulutuselektroniikan ja teollisuuden sovelluksissa:
- Älypuhelimet — Lippulaiva- ja keskitason puhelimet, joissa mattapinta ja sormenjälkien kestävyys ovat keskeisiä myyntivaltteja. AG-käsittely levitetään ulkopinnalle, kun taas karkaistu lasi tarjoaa rakenteellista suojaa.
- Tabletit ja e-lukijat — Suuremmat paneelisovellukset, joissa häikäisyn vähentäminen parantaa ulkona luettavuutta ja vähentää silmien rasitusta pitkäaikaisessa käytössä.
- Langattomat laturit — AG-lasiset latausalustat, jotka vastaavat yhteensopivien älypuhelinten mattapintaa visuaalisen yhtenäisyyden takaamiseksi tuotesarjan välillä.
- Älykotilaitteet — Ohjauspaneelit, älykaiuttimet ja IoT-laitteiden kotelot, joissa heijastuksenestopinnat parantavat näytön näkyvyyttä ympäristövalaistuksessa.
- Auton näytöt — AG-lasisuojukset ajoneuvon viihdenäytöille ja mittaristoille, jotka on pysyttävä luettavina suorassa auringonvalossa.
- Puettavat laitteet — Älykellon ja kuntoilun seurantalaitteen takakannet, jotka vaativat korkealaatuisen mattapinnan, joka estää hikeä ja ihoöljyjä.
Usein kysytyt kysymykset
Mikä on ero AG-lasin ja AR-lasin välillä?
AG (anti-glare) -lasi hajottaa heijastunutta valoa pinnan mikroteksturoinnin kautta, tehden heijastuksista epäselviä ja vähemmän havaittavissa. AR-lasi (anti-heijastava) lasi käyttää monikerroksisia optisia pinnoitteita, jotka vähentävät pinnalta heijastuvan valon määrää ja lisäävät kokonaisläpäisyyttä. AG-lasi antaa mattapintaisen ulkonäön, kun taas AR-lasi pysyy läpinäkyvänä. Molemmat voidaan yhdistää yhdeksi paneeliksi maksimaalisen efektin saavuttamiseksi, vaikka tämä on yleisempää näyttösovelluksissa kuin takakansissa.
Vaikuttaako AG-lasi takakannen UV-tulostuksen laatuun?
Ei. AG-käsittely tehdään lasin ulkopinnalle (ulkopinnalle), kun taas UV-tulostus tehdään tyypillisesti sisäpinnalle, lasin läpi katsottuna. Tämä tarkoittaa, että AG-tekstuuri ei häiritse tulostettua mallia. Vedos näyttää terävältä ja elävältä lasin läpi, kun taas ulkopinta vähentää häikäisyä ja kestää sormenjälkiä.
Minkä sumutason minun pitäisi valita älypuhelimen AG-lasiseen takakanneen?
Älypuhelinten takakansien sumutaso on tyypillinen 5 %–12 %. Matalampi sumu (3 %–6 %) tuottaa hienovaraisen mattavaikutelman, joka vaikuttaa vain vähän UV-tulostettujen kuvioiden ulkonäköön, ja soveltuu hienoja yksityiskohtia tai valokuvallisia elementtejä sisältäviin kuvioihin. Korkeampi sumu (8 %–15 %) luo selkeämmän mattaisen ilmeen, jossa on vahvempi häikäisyesto ja sormenjälkien kestävyys, mikä on ihanteellinen yksivärisille tai liukuvärisille malleille, joissa maksimaalinen tahrastus on etusijalla.
Voivatko AG:n lasiset takakannet tukea langatonta latausta?
Kyllä. AG-lasi on täysin yhteensopiva langattoman latauksen kanssa. Heijastuksenestokäsittely ei lisää metallisia tai johtavia kerroksia, jotka häiritsisivät Qi-standardin latausta. Lasin paksuus (tyypillisesti 0,5–0,85 mm takakansissa) ja liimakerros vaikuttavat lataustehokkuuteen vähän, kuten tavallisissa karkaistussa lasisuojuksessa.
Mikä on tyypillinen MOQ ja toimitusaika AG-lasisten takakannetilauksille?
AG-lasisten takakansien MOQ vaihtelee tyypillisesti 500:sta 2 000:een yksiköstä riippuen AG-käsittelyn monimutkaisuudesta ja laitemallien määrästä. Mallin arviointia varten on saatavilla 20–50 yksikön otostilaukset. Tuote-toimitusaika on 10–18 arkipäivää suunnittelun hyväksynnän jälkeen, ja näytteiden tuotantoon on lisäaikaa 3–7 päivää. Pikatilaukset voidaan hoitaa nopeutetulla käsittelyllä korkealla hinnalla. contact.html" style="color:#3a78ef; teksti-koriste: alleviiva;" >Kontakti valmistajalta saadaksesi tarkat hinnat ja aikataulutarjoukset.
Valmiina hankkimaan AG-lasisia takakansia brändillesi?
Kemiallisesta etsauksesta AG+AF-yhdistetyihin käsittelyihin tarjoamme räätälöitäviä häikäisynesteratkaisuja mille tahansa älypuhelinmallille. Pyydä ilmainen näyte ja spesifikaatiolomake jo tänään.